Ⅰ.Belangrijkste punten van de productielijntechnologie:
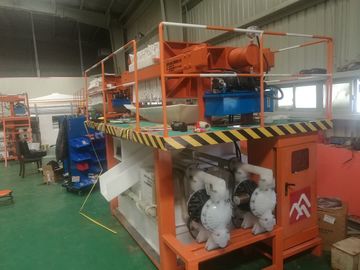
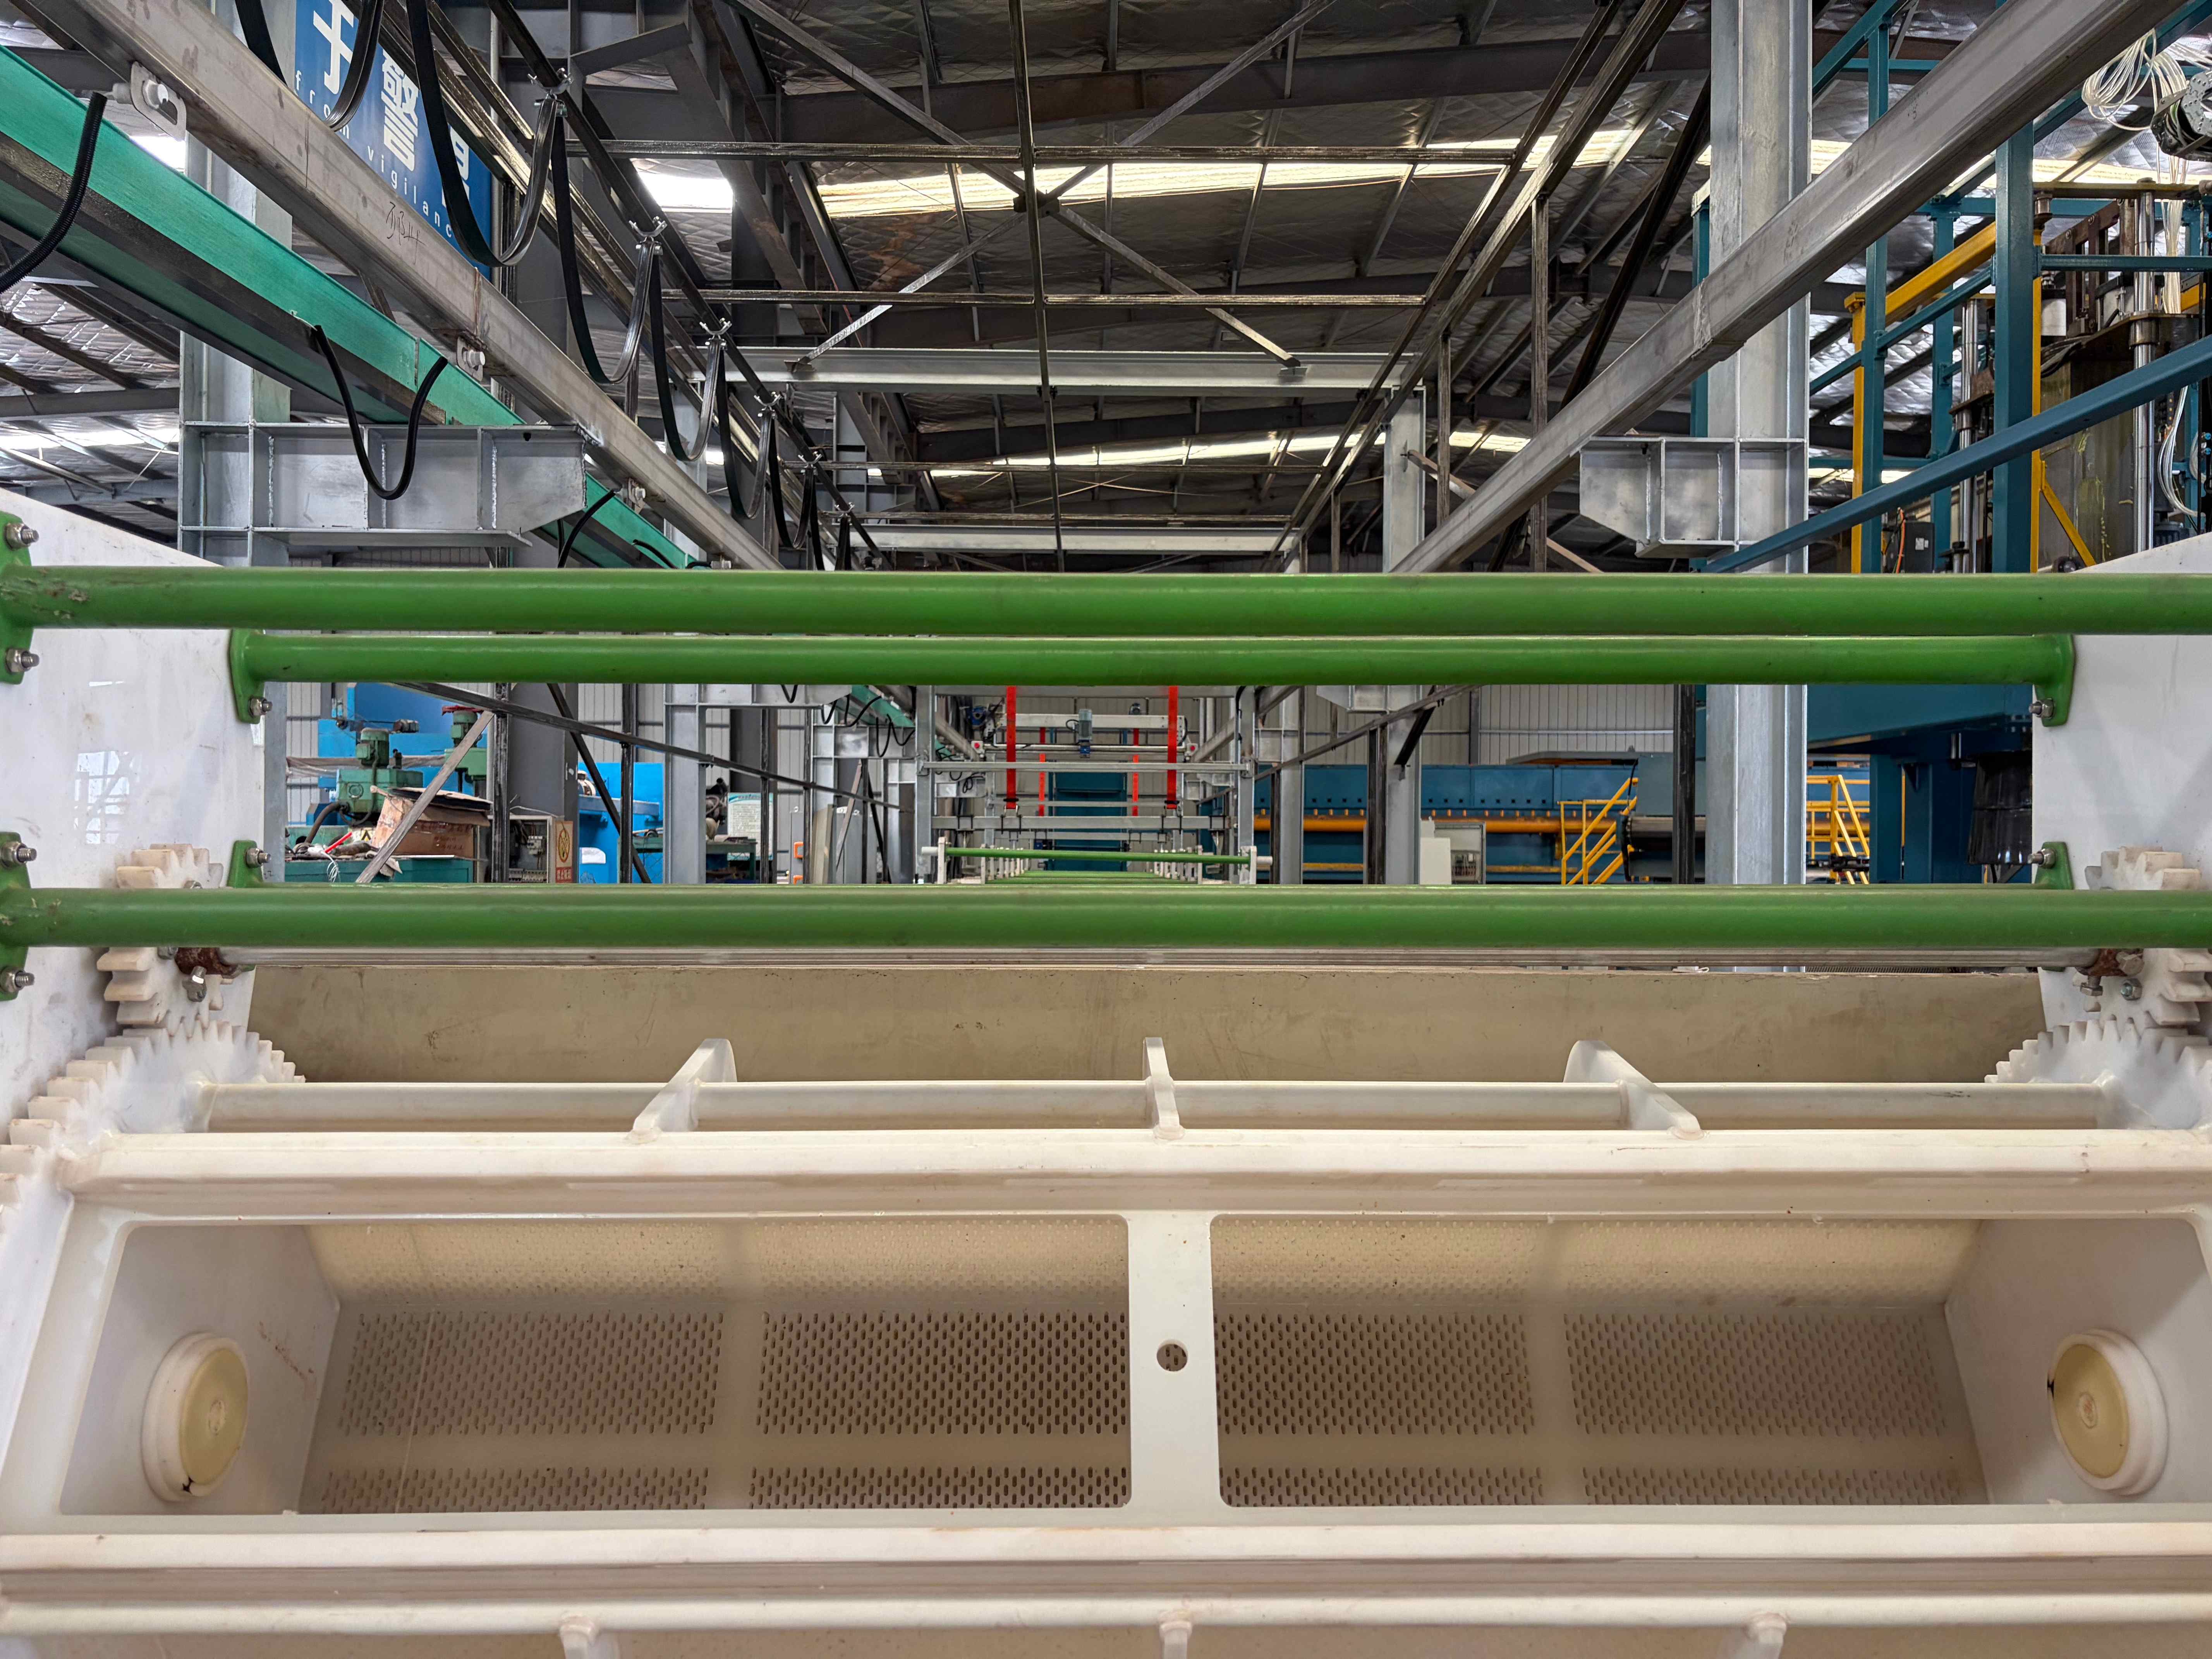
Het project bestaat uit drie systemen: automatische thermische verzinking, milieubeheersysteem, logistiek systeem. Het totale project is gebaseerd op milieubescherming, energiebesparing en vermindering van mankracht.
Sleuteltechnologie:
1.Een project van volledig automatische milieuvriendelijke thermische verzinkingsproductielijn
2. Automatisch logistiek controlesysteem, kan realtime aanpassingen uitvoeren volgens het productietempo, efficiënt gebruik van middelen.
3. Oven maakt gebruik van schone energie om de zinkpot te verwarmen, oventemperatuurautomatische controle, verlengt de levensduur van de zinkpot
4.Alle afvalgasverzameling gesloten, gecentraliseerde behandeling en lozingsnorm, nul emissie.
Ⅱ. Technische parameters
1. Afmetingen zinkpot: non-ferro pot, keramische pot 4×1×1m, capaciteit is ongeveer 26t.
2. Output: 1000t/jaar
3. Type verwarming: elektrische verwarming
4. Werkploeg: 3 ploegen (8 uur/ploeg, 300 werkdagen/jaar, 3 ploegen, 20 uur werkdag)
5. Indeling: lusvormig, drie overspanningen van 6,5m, lengte 36,4m, details in het lay-outplan.
6. Elektriciteit en water
6.1 Het maximale vermogen van elektrische apparatuur is ongeveer 500Kw.
6.2 Gemiddeld 1 ton productie vereist 0,01m2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m water, de druk mag niet lager zijn dan 0,2MPa.
6.3 Het PH-niveau van water is 6,5 tot 8, kraanwater, rivierwater of bronwater is geschikt, voornamelijk voor aanvulling tijdens de productie.
7. Milieubeschermingsbehandelingssysteem: afvalgas en vast afvalbehandeling voor gezonde productie.
8. Perslucht: ontluchtingsdruk 0,6Mp/cm2, luchtbehoefte 6m2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m3
Ⅲ. Systeemindeling
1. Beschrijving van de indeling
1.1 Rekening houdend met de rationaliteit van elke thermische verzinktank en het laden/ontladen van werkstukken, neemt de hele productielijn een indeling van 1 overspanning, 6,5m, fabriek aan.
Laden/ontladen in één overspanning, grondstoffen & afgewerkte producten en verbindingen in één overspanning, primaire thermische verzinkingsapparatuur in één overspanning. (details in CAD)
1.2 Handmatig laden en lossen van werkstukken, alle andere bewerkingen lopen automatisch.
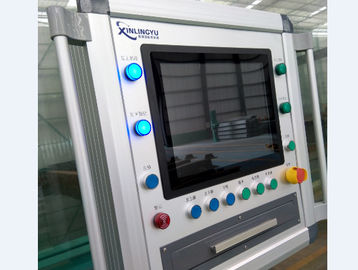
1.3 Alle automatische apparatuur is ingesteld op handmatige/automatische bediening.

2. Vlakke lay-outdiagram
Ⅳ.Technologisch proces
1.Thermisch verzinkingsproces2.
Volledig automatisch bedieningsproces
2.1 Bedien handmatige kraan naar laadpositie, en hang handmatig in groepen, signaal bij voltooiing;
2.2 Voorbehandeling volledig automatische rolverzinkingsapparatuur tilt werkstuk in ontvettingstank, spoeltank, tank en fluxtank achtereenvolgens, en plaatst deze vervolgens in het losgebied;
2.3 Werkstuk in het losgebied komt in de laadmand na te zijn geleid naar de droogpassage door hulp materiaal, werkstuk wordt opgetild door losmachine in zinkvloeistof;
2.4 Onderdompeling in zinkvloeistof via onderdompelsysteem, opgetild door centrifuge en na voldoen aan de onderdompeltijd en vervolgens naar het losgebied verplaatst;
2.5 Giet werkstuk in straalzink, koeling en passivering;
2.6 Giet tenslotte op de afvoerband, opslag na testen.
Ⅴ.Basisuitrusting, prestaties en parameters van de productielijn
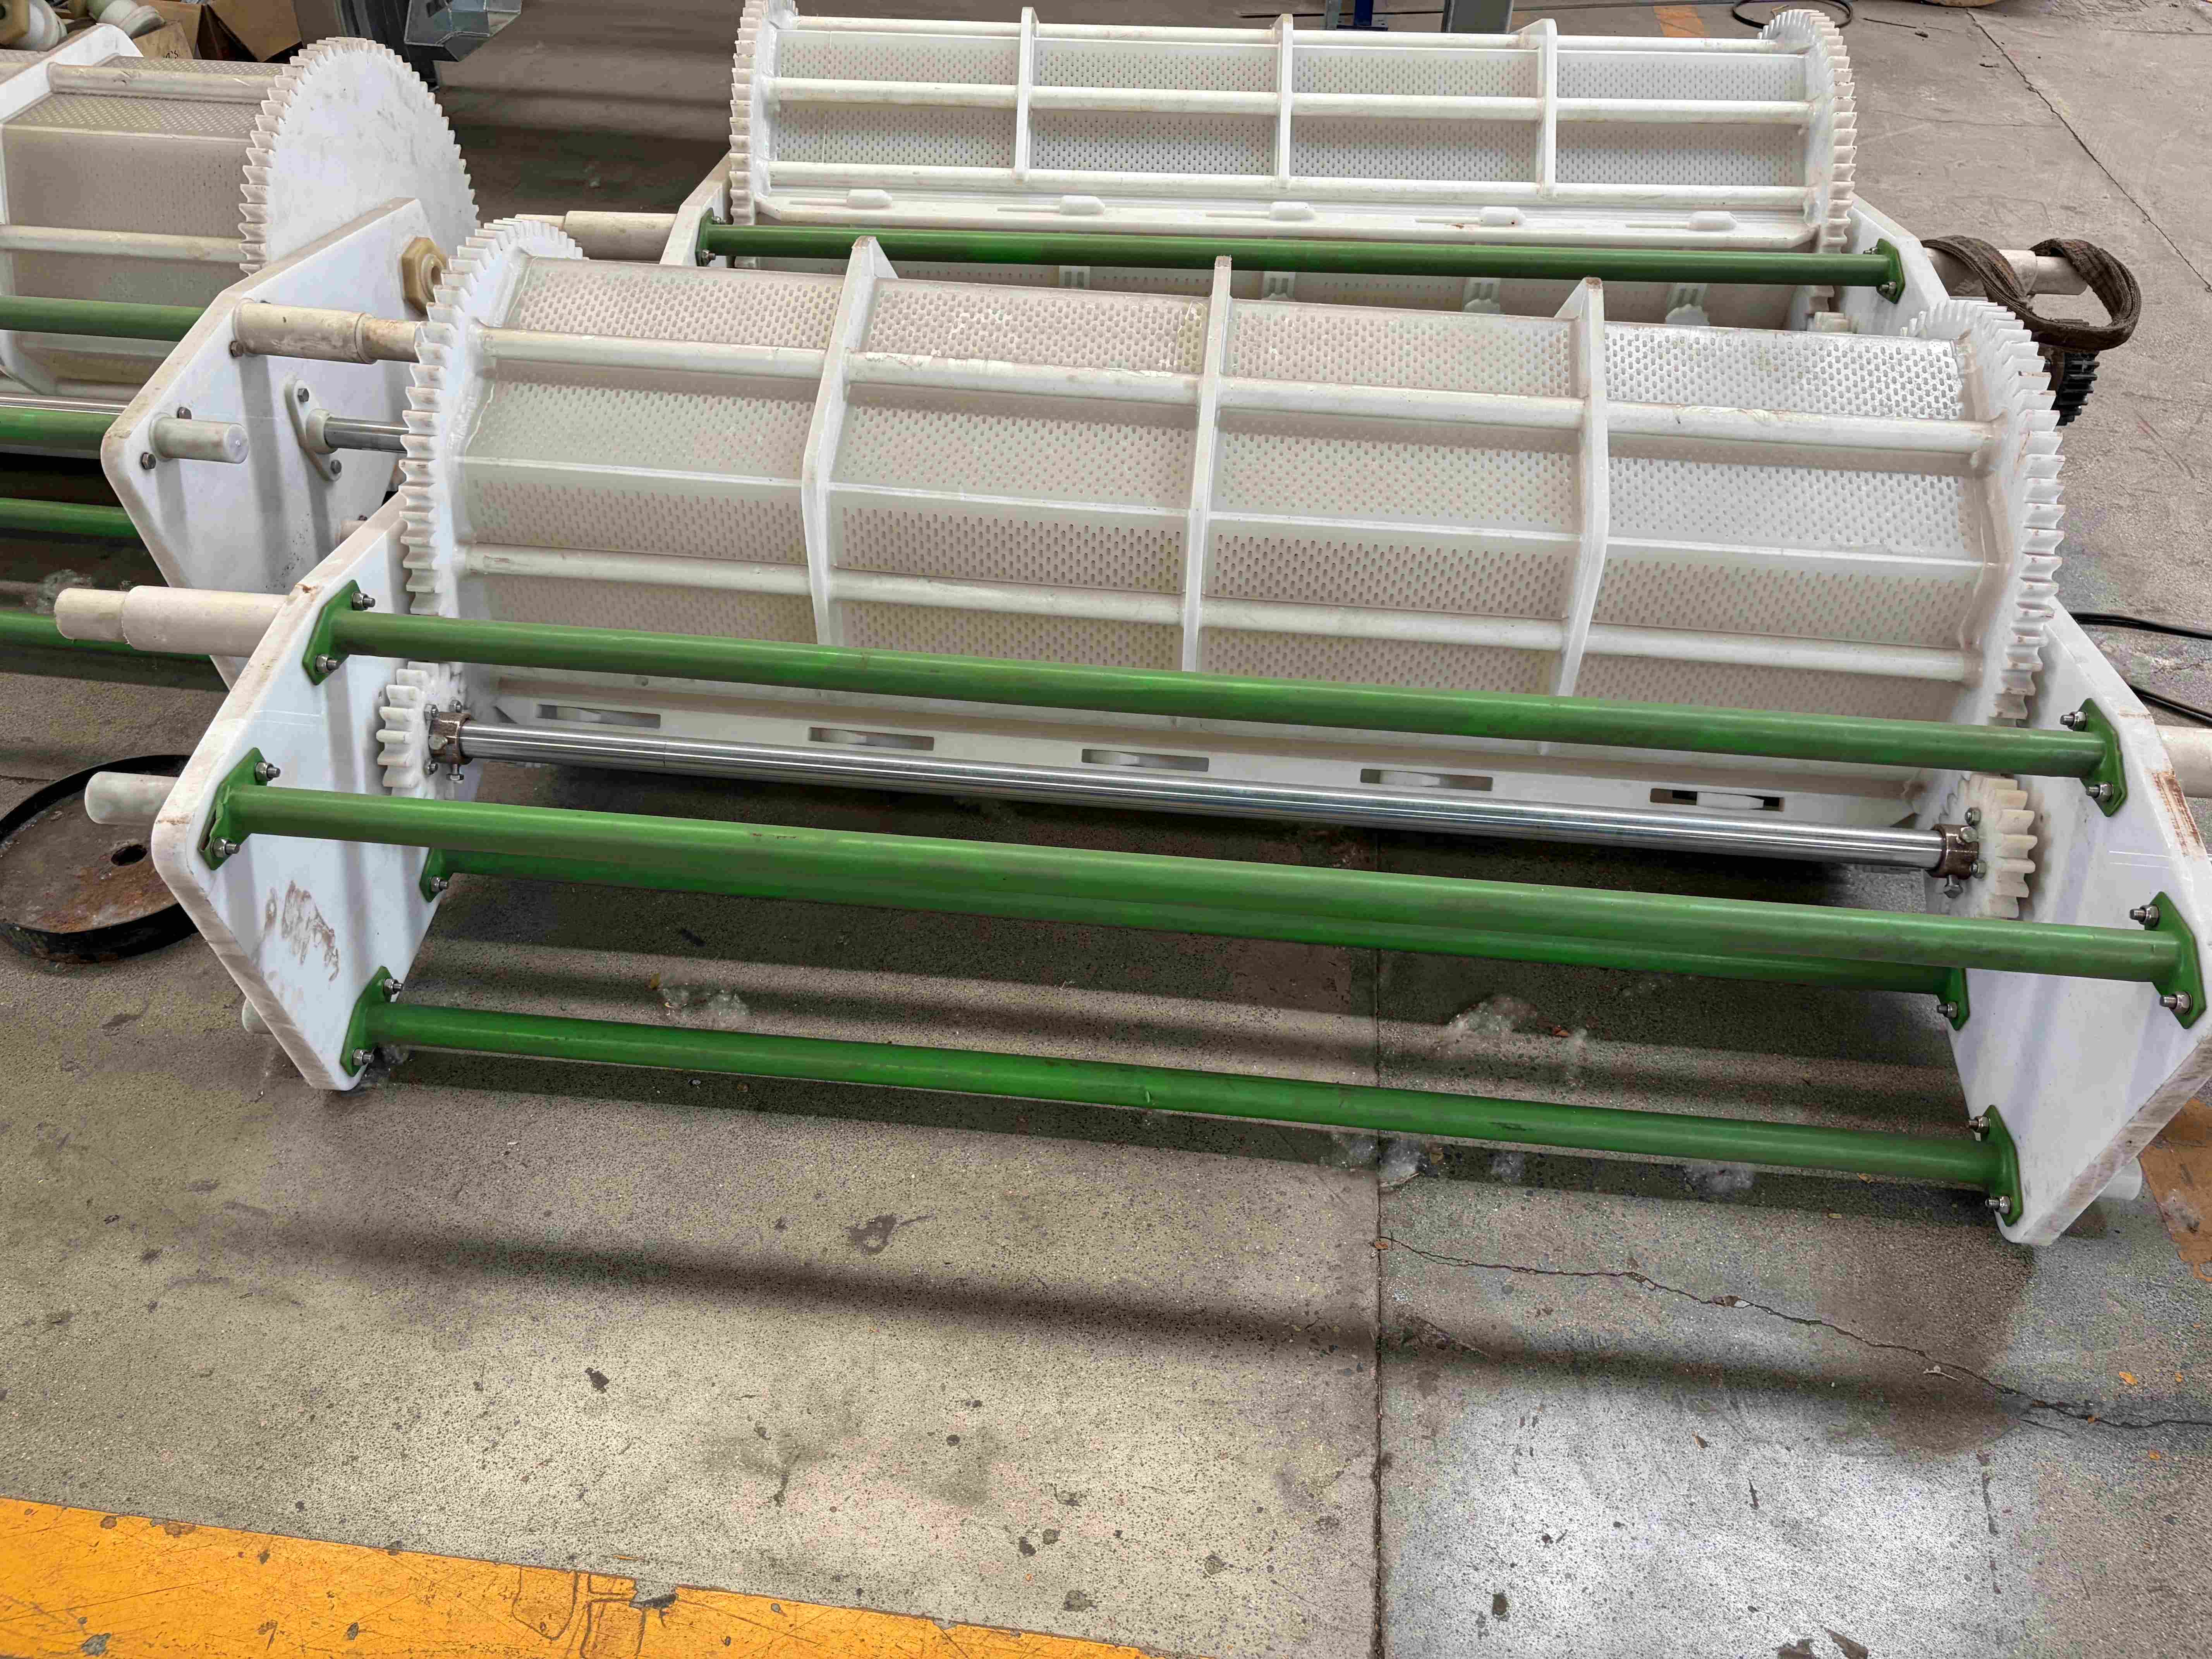
1) Automatisch lopend transmissiesysteem
1. Prestaties en componentconfiguratie van de apparatuur. 1.1 portaalkraan.
De kraan bevindt zich in de voorbehandelingsafgesloten ruimte, rijdt tussen beide zijden van de tank.
Apparaatparameters:
①hoofdmotor: L31m (lengte twee rails) * B2.3 (afstand tussen twee rails) * H4.5m (omringende hulpfaciliteiten)
② portaalkraan met enkele paal voor middentrail: 1 set, horizontaal rijden V=6-15m/min (frequentiebesturing), hijswerking V=5-15m/min (frequentiebesturing), hijshoogte is 3200 mm, hijskwaliteit ≤1000 kg (inclusief paal, frame en stukgewicht)
③ loopcyclus tijd: 10 min (boven 10 min kan worden aangepast)
④ hijshoogte van de laadlifter is 1m
1.2 Hulpwagen en drooggang:
Afmetingen: 6500 mm x 700 mm
Vermogen: 18KW
1.3 Afvoerband
Afmetingen: 3000 mm x 700 mm
Vermogen: 12KW
2) Corrosiepreventie van apparatuur en faciliteiten.
1. Tank anti-corrosie:
Tankstructuur: maak een betonnen fundering op de grond en voorzie ankerversterking voor extern gebruik.
|
Tankparameters: |
Naam |
Afmetingen (L*B*H mm) |
Aantal |
| Functie |
Flux tank |
1580*700*1000 |
6 sets |
| Olie en roest verwijderen |
Flux tank |
1580*700*1000 |
3 sets |
| Roest verwijderen |
Flux tank |
1580*700*1000 |
|
| 4 sets |
Flux tank |
1580*700*1000 |
1 set |
Actief oppervlak van het werkstuk
2. Apparatuurbasis corrosie
Grond anti-corrosie van fluxverwerkingssysteem, grond anti-corrosie van voorbehandelingstankfundering, grond anti-corrosie van koel- en passiveringstank.
Anti-corrosie: Breng 5 mm FRP aan op het oppervlak van de betonnen structuur
3) Zinkpot en verwarmingsregelsysteem
1. Zinkpot en verwarmingssysteem:
1.1 Zinkpot
Volgens de geometrische afmetingen en outputvereisten van het gegalvaniseerde werkstuk, de afmetingen van de verzinktank (lengte × breedte × diepte × dikte): 4000×1000×1000×300, hittebestendige gietbare stof eenmalig gieten om de zinkpot te vormen, capaciteit is ongeveer 18t, ronde bodem. De garantieperiode is 4 jaar, normaal gebruik
1.2 Zinktank verwarmingsapparatuur: om te voldoen aan de productievereisten en rekening te houden met de snelheid van gesmolten zink, is de belasting ongeveer 324KW berekend. De apparatuur maakt gebruik van speciale verwarmingsstaven voor verzinking gemaakt van internationaal geavanceerde siliciumcarbide staven, hoge thermische efficiëntie, lange levensduur, vervangt volledig verouderde kwartsbuis beschermhoes weerstandsdraadverwarming. Elk verwarmingselement heeft een vermogen van 18KW, 380V, Y-aansluiting, totaal 18 groepen. Elk verwarmingselement gebruikt SSR-module, intelligente instrumenten regelen de temperatuur automatisch. Hoge regelprecisie, storingsvrij, onderhoudsvrij.
1.3 Flux tank verwarming
Het interne circulatie elektrische verwarmingssysteem.
|
Specificaties en technische parameters:2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m3
/ u verwarmingstemperatuur: 75 ℃
|
Afmetingen in en uit: Φ25 ~ Φ50
2. Weegsysteem:
Automatische besturing, maximaal 100 kg/mand, precisie is ±2kg
3. Het systeem van in de pot doen
Volledige apparatuur, registreer de tijd van in de pot doen, 1 mand/min (onder de voorwaarde dat de onderdompeltijd dit toelaat)
4. Onderdompelsysteem in de pot:
Transmissieapparatuur, regelt de onderdompeltijd volgens het productietempo.
5. Centrifugeersysteem uit de pot
Volledige apparatuur, automatische besturing, met automatische centrifugefunctie
6. Draaisysteem van de verzinkmand:
Regelt automatisch de rotatie van de mand volgens het tempo
Bovenstaand totaalvermogen is 20KW
4) Nabewerking:
3. Passiveringssysteem:
Automatisch laden en lossen van materiaal, vermogen is 2KW
3. Passiveringssysteem:
Automatisch laden en lossen van materiaal, vermogen is 2KW
3. Passiveringssysteem:
Automatisch laden en lossen van materiaal, vermogen is 2KW
4. Spin-droogsysteem:
Automatisch laden en lossen van materiaal, vermogen is 5KWⅥ.
Milieubeschermingsapparatuur (zinkstof, afvalwater en afvalzuur)
1. Behandelingssysteem voor zoutzuurdamp en afvalgas
Zoutzuurdamp komt voornamelijk uit de ontgassings- en fluxstank, is een mengsel van zuurdamp en stoom.
1.1 Technologisch ontwerp
Stroomdiagram van zuurdampabsorptieproces
1.2 Beschrijving van het apparaat:
1.2.1 Afgesloten ruimte voor zuurdamp: afmetingen zijn ongeveer 16500*2500*3000mm
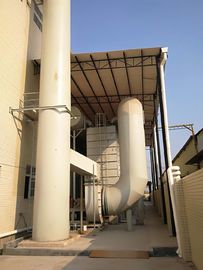
Structuur van de afgesloten ruimte: Breng profilerende kunstharsplaat aan op het stalen frame, kan meer dan twintig jaar anti-corrosie realiseren, is een op maat gemaakte afgesloten ruimteplaat alleen in ons bedrijf. Plaats een transparant raam in de muur van de afgesloten ruimte, het is gunstig voor werknemers op het stalen platform om de werkomstandigheden te observeren en te bedienen. Installeer een rookkanaal aan één kant van de zuurtankmuur en de afstand tot de grond is 2,5 m hoog, zuig zuurdamp naar de zuurdampscrubbingtoren via een trekventilator.
1.2.2 Ontwerpparameters van de zuiveringstoren:
De zuurdampwas-toren in de gesloten ruimte behandelt de zuurdamp die wordt geproduceerd bij het beitsen. 3 sets van het verzamelsysteem verzamelen de productie van zuurdamp volgens de werkelijke capaciteit van de faciliteiten, en vervolgens via het alkalische sproeien en het zuiveringswas-systeem om het te zuiveren.
a. Glasvezelversterkte kunststof centrifugaalventilator
blaascapaciteit: 13000m3/u
winddruk: 2600Pa
werktempo: 15kw
b. De tank om zuurdamp te zuiveren
Uiterlijk van de apparatuur: Φ1.8m ×5.1m
Materiaal: pp
Verwerkingsvolume: 18000 m3 / u luchtsnelheid lege toren: 1,5 m/s
Sproeilaag: 2 niveaus contacttijd: totale weerstand: 10 s
Zuiveringstoren: 900 Pa
Raschig ring, pall ring vulhoogte: 500 mm (3 niveaus)
gas-vloeistofverhouding: 500:1
c. Circulatiepomp
Debiet: 25 m3 / u
Opvoerhoogte: 24m vermogen: 15KW (3 sets)
1.3 Voorspelling van het effect
Initiële concentratie van zuurdamp is ongeveer 43 mg/m3, na gesloten kap in de watersproeiabsorber, is de zuiveringsefficiëntie van zoutzuurdamp ongeveer 95%, na sproeiafzuiging van het afvalgas in de atmosfeer.
2. Zinkstofverwerkingssysteem
Beheer 2.1proces
2.2. Procesbeschrijving:
gebruik ventilator om stof uit de afgesloten ruimte naar de zakfilter te zuigen en vervolgens door de barrière van de toren en de holle bal om het behandeloppervlak te vergroten, gebruik vernevelde sproeiwassing en filter de schadelijke deeltjes, om een zuiveringseffect te bereiken
2.3 Introductie van apparatuur:
2.3.1 Rookafgesloten ruimte in de productielijn: 1 set (8000*3700*3000mm)
Aan beide zijden van de afgesloten ruimte zijn ingangen en uitgangen vooraf ingesteld. Breng corrosiebestendige plaat aan op de staalconstructie, installeer ramen aan beide zijden, kan de omstandigheden van de afgesloten ruimte observeren. Koelwater is ook afgesloten, om verdamping van vocht te voorkomen dat apparatuur aantast.
2.3.2 Off-line pulse-jet zakstofafscheider
Parameters:2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m3
/u filteroppervlak: 120㎡
Filter snelheid: 1m/min Faciliteitsweerstand: 1200-1500Pa
Faciliteit aanhoudende negatieve druk: 5000Pa
2.3.3 Trekventilator2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m3
/u.
2.3.4 Luchtslang: te bepalen op basis van de structuur van het fabrieksgebouw (zie procesindeling)2.3.5. Na verwerking, de stofconcentratie (poeder) ≤120mg/m
3
Ⅶ. Elektrisch ontwerp
1. Het project gebruikt een TN - C - S elektrisch controlesysteem.
2. Gebruik een goed aardingsontwerp, met elektrische beschermingsmaatregelen zoals kortsluiting, overbelasting, lekkage. Het ontwerpprincipe is om zware stroom en zwakke stroom gescheiden te houden.
3. Start, stop, controle, en tegelijkertijd stroom-, spannings-, draaiende, stopinstructies.
4. Hittebestendige kabel.
Ⅷ.Technologische service
1.Lever het ontwerpplan voor thermische verzinking: technologisch diagram voor thermische verzinking, exclusief de werkplaats.
2.Lever materiaal, apparatuur, elektriciteitsontwerp, productie, installatie en constructie voor de gehele productielijn. Werkplaats en openbare uitrusting zijn uitgesloten.


 Uw bericht moet tussen de 20-3.000 tekens bevatten!